
 EN
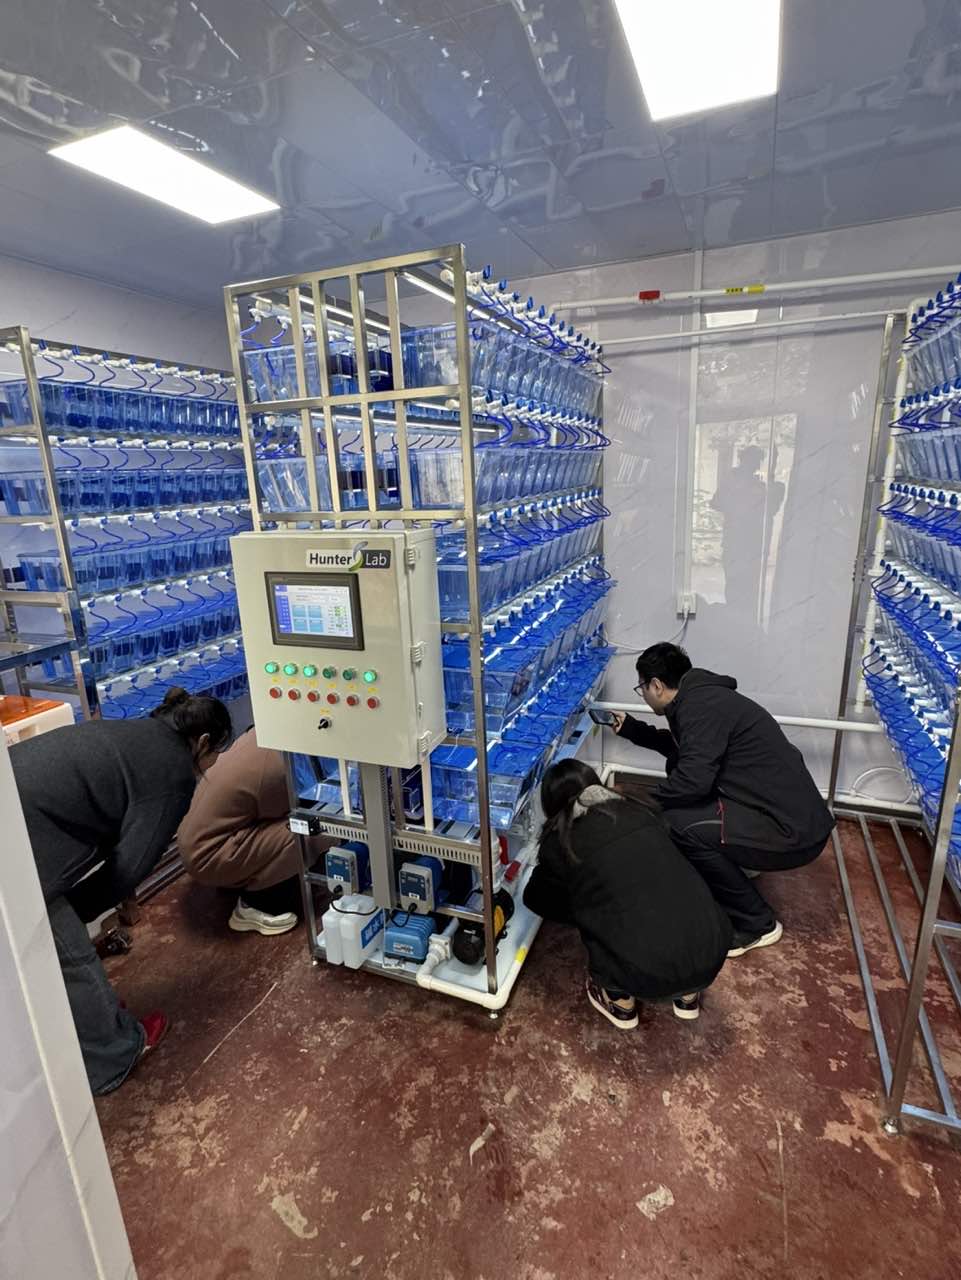
نادرًا ما يتعطل خط التغذية دفعة واحدة. وفي أنظمة تغذية الزِّرافيش الآلية، تكون العلامة الأولى عادةً نبضة أضعف، أو فوهة تبدو رطبة بدلًا من أن ترشّ، أو خزان يستغرق وقتًا أطول في التمهيد. وبحلول الوقت الذي يُفعِّل فيه إنذار المضخة، يكون الخط قد ضاق عادةً منذ عدة أيام. والأسباب معروفة: أغشية دهنية ناتجة عن الأعلاف المُثرَّة، وتراكم معادن من صلابة المياه، وغشاء حيوي عند واجهات الهواء-السائل، وجزيئات دقيقة تترسب في مناطق التدفق المنخفض. وكلٌّ منها قابل للإدارة بمفرده. أما مجتمعةً، فتشكّل طبقة لاصقة تلتقط مواد إضافية وتسارع المشكلة.
صيانة خطوط التغذية لا تتعلّق بإصلاح عطل ميكانيكي واحد. بل هي سلوكٌ نظامي. إذ تتفاعل معدل التدفق ودرجة الحرارة وتركيب العلف وزمن الخمول وهندسة الأنابيب مع بعضها البعض. ولذلك فإن الروتين الوقائي يتفوّق دائمًا على الإصلاح الاستباقي.
نقاط الفشل التي تستحقّ أكبر قدر من الاهتمام
معظم الانسدادات تعود إلى عدد قليل من المواقع. ومعرفة الأماكن التي يجب التحقق منها توفر ساعات عديدة من فكّ المكونات.
-
مخرج الخزان وخط السحب. وتترسب الجسيمات الكثيفة عندما يتوقف التدفق. وقد يؤدي مخرج ذو قاع مسطح إلى ضخ كتلة أولية سميكة تُوقف عمل المضخة الالتفافية.
-
مقاعد الصمامات ونقاط التضييق. ويَجف بقايا المادة المُغذِّية أثناء فترات التوقف. فيتكوَّن فيلم لزج، ثم ينفصل على شكل رقائق تنتقل مع التدفق نحو الأسفل.
-
طرف الفوهة وقنوات الإرجاع. وهي أضيق المسارات وأصعبها في الفحص. وتفضّل تجمعات الدهون والرواسب المعدنية الفتحات الصغيرة والزوايا ذات السرعة المنخفضة.
يساعد المقارنة البسيطة الفرقَ على تحديد أولويات أعمال الصيانة.
| نقطة الفشل | السبب الشائع | علامة تحذير مبكرة | التدبير العملي |
|---|---|---|---|
| مخرج الخزان | الرواسب المتراكمة، والغشاء الحيوي عند سطح التلامس مع الهواء | بدء التشغيل ببطء، وجود فيلم مرئي | تحريك لطيف، ومخرج مدبّب، وشطف يومي |
| مقعد الصمام | جفاف المادة المُغذِّية أثناء فترات التوقف | نبض لاصق، توصيل غير منتظم | غسل في وضع الخمول، مواد مبللة بسلاسة، تجنب الأجزاء الميتة |
| طرف الصمام | تجمع الدهون، الترسبات المعدنية | انحراف الرش، تدفقات جزئية | الغسيل العكسي، منظف إنزيمي، رؤوس إفراغ سريعة |
| مجموعة العودة | مناطق التدفق المنخفض، الغشاء الحيوي | رائحة، تغير في اللون، ارتفاع تدريجي في الضغط | منحدر نحو المصرف، تنظيف ميكانيكي دوري |
سلوك السائل وتركيب التغذية جزءٌ من نظام الأنابيب
زيادة قطر الخط هي خطوة أولى شائعة. وتساعد هذه الخطوة في التعامل مع الجسيمات، لكنها قد تُحدث أضرارًا في جوانب أخرى. فخطوط القطر الأكبر تقلل السرعة. والسرعة المنخفضة تعطي وقتًا أطول لتكوين الغشاء الحيوي والرواسب الصلبة لتلتصق بالجدران. كما أن نوعية التغذية نفسها لها أهمية مماثلة.
تتغير اللزوجة مع درجة الحرارة ومحتوى المواد الصلبة. فقد يتدفق النظام الغذائي بسلاسة في الصباح، ثم يزداد سمكًا في غرفة باردة خلال الليل. وقد تنحرف معايرة المضخة التي كانت تعمل بدقة في وقت سابق إذا تغيرت دفعة التغذية. كما أن توزيع أحجام الجسيمات له تأثيرٌ أيضًا. فالقليل من التجمعات الكبيرة الحجم يمكن أن يسد مقعد الصمام ويُطلق سلسلة من الأعطال.
الترشيح يساعد، لكنه ليس علاجًا جذريًّا. فالمرشح الدقيق جدًّا يسبب انسدادًا ذاتيًّا ويحرم المضخة من التغذية. أما المرشح الخشن جدًّا فيسمح بمرور الجسيمات المسببة للمشاكل في المراحل اللاحقة. وعادةً ما تكون الطريقة المتدرجة هي الأفضل: إبقاء المواد الصلبة الكبيرة خارج الخزان، والحفاظ على تقليب لطيف، وتصميم الخط بحيث لا يبقى أي شيء ساكنًا لفترة طويلة.
حالة ميدانية من منشأة لإعادة تدوير أسماك الزرد
كانت منشأة أسماك الزِّبرَفِيش الدَّوَّارة تواجه انسدادات متكررة في نظام التغذية الآلي الخاص بها. كانت الأنابيب تعمل بشكل جيد خلال النهار، ثم تُرسل نبضات ضعيفة في صباح اليوم التالي. وتم استبدال المضخة. وتم تغيير أنابيب التوصيل. ومع ذلك، عادت المشكلة خلال أسبوع.
وقام الفريق بقطع قسم من الأنبوب بالقرب من الصمام الأول. وبفحصه داخليًّا، وُجد غشاء رقيق أصفر باهت الرائحة، تشبع برائحة العلف القديم الخفيفة. ولم يكن هذا الانسداد صلبًا. بل كان طبقة من الدهون والغشاء الحيوي التي تتراكم خلال الليل. وعند توقف التدفق، يتوفر للغشاء وقتٌ ليتصلب. فتدفع النبضة الصباحية المواد المترهلة نحو مقعد الصمام.
والحل لم يكن تركيب مضخة جديدة. بل كان تعديل إجراء الإيقاف. إذ شمل ذلك غسلًا قصيرًا بالماء بعد آخر جرعة علف، وتفريغًا هوائيًّا موجزًا عند الفوهة، وتنظيفًا إنزيميًّا أسبوعيًّا. وقد سهَّلت التوصيلات السريعة للفحص. كما أن فترة الخمول تُعتبر جزءًا من العملية، وليست مجرد توقف عنها.
إجراءات تنظيف تحافظ على انفتاح الأنابيب دون إلحاق الضرر بالمعدات
التنظيف العنيف قد يتسبب في تلف الأنابيب والخواتم المانعة للتسرب وأجهزة الاستشعار. والهدف هو إزالة المواد التي تسبب الانسداد بشكلٍ منتظم، وليس تحقيق نظام أنابيب معقَّم.
-
اشطف النظام بعد كل دورة تغذية باستخدام ماء فاتر.
-
قم بغسل النظام يوميًّا عند انتهاء اليوم، ويشمل ذلك الفوهة وخط الإرجاع.
-
استخدم منظِّفًا إنزيميًّا مرة أسبوعيًّا لاستهداف الأغشية الدهنية والبروتينية.
-
مرِّر جهاز تنظيف ميكانيكي («خنزير» تنظيفي) أو فرشاة ناعمة عبر الأجزاء القابلة للإزالة وفق جدول زمني منتظم.
-
راقب معدل التدفق أو الضغط أو جهد المضخة. فالانحدار البطيء في الأداء يُنبِّه إلى وجود مشكلة قبل حدوث عطل مفاجئ.
يجب مراعاة التوافق الكيميائي. فبعض المنظفات تتفاعل سلبًا مع السيليكون أو البولي يوريثان أو الأكريليك. تأكَّد من مواد الأجزاء الملامسة للسائل قبل تغيير نوع المنظف. فالروتين المحافظ الذي يُطبَّق بانتظام أفضل من روتين عنيف يُهمَل غالبًا.
خيارات التصميم التي تقلل الانسدادات قبل أن تبدأ
أفضل وسيلة للوقاية تحدث قبل ضخ اللتر الأول من المادة المُغذِّية. وتقلل الجدران الداخلية الملساء والانحناءات التدريجية والوصلات الصحية الدقيقة من مواقع التبلور. وينبغي تجنُّب الأجزاء الميتة والمسارات الأفقية الطويلة قدر الإمكان. وقد تكون التوصيلات ذات الإطلاق السريع أكثر تكلفة في البداية، لكنها تحوِّل عملية تنظيفٍ طويلة إلى فحصٍ سريع.
ويهمُّ كذلك مكان تركيب أجهزة الاستشعار. فمفتاح التدفق القريب من الفوهة يُعطي معلوماتٍ أكثر من قراءة الضغط عند المضخة. أما الجزء الشفاف من الأنبوب فيوفِّر رؤيةً مباشرةً لما يمرُّ عبر الخط.
تعمل شركة هنتر لاب في الجانب التصنيعي من هذه المنظومة من المعدات. وتركِّز الشركة على التصنيع المتسق واختيار المواد الملامسة للسوائل وموثوقية سلسلة التوريد لأنظمة السوائل على نطاق المختبر. وللفِرق البحثية التي تحدِّد منصات التغذية الآلية، فإن الانضباط الإنتاجي غالبًا ما يُميِّز النظام الذي يعمل في غرفة واحدة عن ذلك الذي يصمد في جميع أنحاء المنشأة. ومن غير الجذَّاب أن نتحدث عن الوقاية من الانسداد، لكنها مُدمجة في التفاصيل.








